Голка Veress у лапароскопічній хірургії — глибоке занурення в матеріалознавство та виробничі процеси
Jul 11, 2026
https://en.wikipedia.org/wiki/Veress_needle
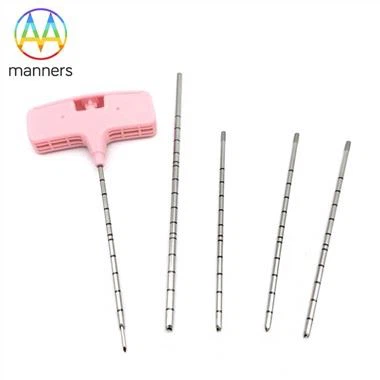
Виступ Вересова голканерозривно пов’язана з вибором матеріалів і суворістю виробництва. Наразі медична нержавіюча сталь-класу-переважно марок 304 і 316L-є основним матеріалом для основних пристроїв завдяки своїй винятковій біосумісності, механічним властивостям і стійкості до корозії.
Біосумісність є найважливішою для клінічного застосування. Обидві нержавіючі сталі 304 і 316L мають високий вміст хрому, спонтанно утворюючи щільну стабільну пасивну плівку оксиду хрому (Cr₂O₃) під час впливу повітря або рідин організму. Ця плівка перешкоджає вимиванню іонів металу-пом’якшуючи ризики гіперчутливості чи цитотоксичності-при цьому надаючи чудову стійкість до корозії. Це особливо важливо для багаторазових голок Veress, які піддаються багаторазовому автоклаву (зазвичай 134 градуси, 2,1 бар, протягом 4–6 хвилин). Марка 316L, легована 2–3% молібдену, виявляє помітно підвищену стійкість до точкової та щілинної корозії порівняно з маркою 304, зберігаючи цілісність навіть у -багатому на хлорид середовищах. Отже, 316L часто вказується для преміальних голок Veress.
Механічно канюля вимагає високої жорсткості та міцності. Проколювання черевної фасції вимагає значної осьової сили; недостатня жорсткість може призвести до викривлення або згортання, що призведе до несправності вставки. І навпаки, надмірна твердість сприяє крихкому руйнуванню. Медична нержавіюча сталь зазвичай демонструє значення твердості між HV 200–250 і міцність на розрив понад 500 МПа. Цей «жорсткий, але пружний» профіль забезпечує ефективне проникнення в тканини, зберігаючи структурну цілісність.
Виробничий процес визначає кінцеву якість. Високо{1}}голка Veress з’являється з десятків чітко контрольованих кроків:
- Точне шліфування наконечників: Обробка з ЧПУ встановлює скіс 15 градусів –25 градусів. Параметри суворо регулюються, щоб запобігти відпалу або утворенню мікро-тріщин через термічний стрес.
- Виготовлення бокового порту: Лазерне свердління створює отвір з високою позиційною точністю. Електрополірування після-свердління видаляє мікро-задири з країв порту.
- Пружинне складання та тестування:Збірка стилета та пружини відбувається в контрольованих умовах. Завершені блоки проходять сотні циклів спрацьовування (випробування на втому) для перевірки надійності.
- Електрополірування та пасивація: Електрохімічне розчинення видаляє мікроскопічні поверхневі піки, досягаючи дзеркального -фінішного покриття (Ra < 0,2 мкм) і сприяючи щільнішому пасивному шару. Подальша пасивація додатково підвищує стійкість до корозії.
Ця сувора виробнича дисципліна гарантує, що кожна голка Veress, випущена на ринок, надійно працює на клінічній арені. У лапароскопічній хірургії надійність голки Вереша є першим важливим кроком до успіху процедури.