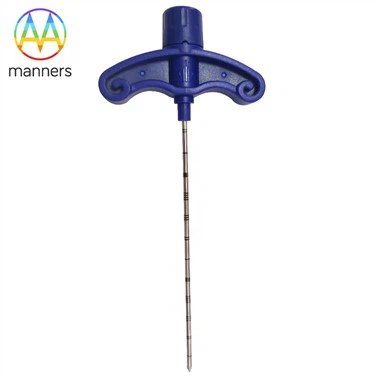
Виробничі процеси та технічні бар’єри голок для відновлення меніска
Jun 20, 2026
https://www.mannersmedical.com/lndustries/82.html
В області ортопедіїмедичних виробів, тГолка для ремонту меніска може виглядати простою структурою, але вона втілює винятково високий бар’єр для входу з точки зору майстерності виробництва. Кваліфікована голка для ремонту меніска повинна досягтиточність розмірів на мікрон-рівні, обробка поверхні нано-рівня, ічудові механічні властивостів межах діаметра валу менше 2 мм. Виробнича технологія, що лежить в основі цього, становить основну конкурентоспроможність для підприємств у цьому секторі.
I. Вибір матеріалу: основа ефективності
Процес виготовлення починається з вибору матеріалу. Загальні матеріали включають304 нержавіюча сталь, 17-4 PH дисперсійна нержавіюча сталь, ітитанові сплави. Серед них17-4 PH є кращим вибором для -продуктів високого рівня завдяки чудовому балансу міцності та міцності в поєднанні з високою стійкістю до втоми. Сировина проходитьвакуумне плавленняГаряче ізостатичне пресування (HIP) обробки для забезпечення однорідної та щільної структури зерна, закладаючи міцну основу для подальшої точної обробки.
II. Точне точіння: подолання проблем мініатюризації
Точне токарне оброблення є першою серйозною перешкодою. Враховуючи надзвичайно малий діаметр голок для ремонту меніска (зазвичай0,8–1,5 мм), звичайні токарні верстати з ЧПК не підходять. Виробники приймають повсюдноТокарні верстати швейцарського-типу з ковзною бабкою, наприкладCitizen Cincom R04абоЗірка СР-20серія. У цих верстатах використовуються синхронізовані головний і допоміжні шпинделі, які підтримуються напрямними втулками, що дозволяє обробляти тонкі деталі зі співвідношенням довжини-до-діаметра, що перевищує30:1. Програмування траєкторії інструменту має бути точним до мікронного рівня; будь-яка незначна вібрація створює сліди від стукоту на валу голки, що погіршує плавність введення.
III. Шліфування кінчика голки: баланс між гостротою та безпекою
Шліфування наконечників є ще однією основною технологією. Кінчик голки повинен задовольняти двом, здавалося б, суперечливим вимогам:досить різкийщоб без зусиль проникнути в тканину меніскане надто гострийщоб уникнути пошкодження суглобового хряща. Використовуються чудові конструкції наконечниківпотрійний{0}}скісабогеометрії-вістря списа, утворений через5-осьові шліфувальні верстати з ЧПУ. Шліфувальні круги з зернистістю від600-1200 меш використовуються, у той час як потік охолоджуючої рідини та температура суворо контролюються, щоб запобігти локальному перегріву, який може відпалити та пом’якшити наконечник.
IV. Обробка поверхні: біосумісність і зниження тертя
Обробка поверхні безпосередньо визначає біосумісність і стійкість до введення голки.Електрополірування (EP) це стандартна процедура, яка використовує анодне розчинення для видалення мікро-задирок і оксидних шарів, зменшуючи шорсткість поверхні доRa < 0,1 мкм. Високі -продукти часто піддаються випробуваннямпасивація для утворення щільної захисної плівки з оксиду хрому на поверхні нержавіючої -сталі, підвищуючи стійкість до корозії. Для голок, яким потрібні маркери глибини,лазерне маркування використовується для травлення ліній масштабу з точністю до±0,05 мм.
V. Електроерозійна обробка дроту (WEDM): складна геометрія без деформації
WEDM є критично важливим кроком для досягнення складних геометричних характеристик. Наприклад, певні голки потребують прорізів біля кінчика для розміщення шовних кріплень або плоских поверхонь, оброблених уздовж стрижня, щоб відповідати інтерфейсу ручки. Спроба використання цих функцій за допомогою традиційного фрезерування призведе до деформації тонких стінок-. WEDM руйнує матеріал за допомогою розряду електродного дроту без створення сил різання, легко досягаючиДопуски форми ±1 мкм. Оброблена поверхня демонструє характерний "шар переробки", товщина якого зазвичай контролюється2–5 μmі згодом видаляється за допомогою тонкого полірування.
VI. Контроль якості: останній воротар
Сувора система контролю якості пронизує весь виробничий процес. Кожна партія голок для ремонту менісків проходить100% візуальний контроль, вимірювання розмірів, імеханічні випробування. Профільні проектори перевіряють кути наконечників і симетрію; універсальні випробувальні машини вимірюють силу проколу і міцність на розрив; іСкануюча електронна мікроскопія (SEM) оцінює мікро{0}}рельєф поверхні. Лише партії, що відповідають усім показникамASTM F899іISO 13485стандарти випущені до відвантаження.
Висновок
Саме це невпинне прагнення до мікрон{0}}рівня точності дозволяє високоякісним-голкам для відновлення меніска бездоганно працювати в артроскопічній хірургії:сила проколу менше 5 Н, a міцність на вигин понад 50 Н, і aкоефіцієнт поверхневого тертя нижче 0,1. За цими цифрами ховається ідеальне поєднання матеріалознавства, точного машинобудування та інженерії поверхонь-найбільше втілення «духу майстерності» у виробництві медичних пристроїв.