Технологія тонкого нанесення конічних металевих дозуючих насадок
Oct 04, 2026
1. Больові точки тонкого нанесення
Тонке осадження рідини є основним процесом виробництва прецизійної електроніки, мікро-пристроїв і медичних виробів, і традиційні голки для дозування мають помітні дефекти точності в цьому процесі. Прямі-трубчасті голки створюють миттєвий викид рідини на виході, що призводить до надмірних точок нанесення, нерівномірної товщини клею та задирків на краях, що не відповідає вимогам до тонкої обробки на рівні мікрон-. Звичайні одно{5}}шарові голки не мають здатності точно контролювати потік, і важко регулювати вихідний стан рідини в реальному часі відповідно до вимог точності осадження, що призводить до поганої консистенції партії продукту. У сценаріях осадження з мікро-зазорами та мікро-областями традиційні голки мають великий діапазон перешкод на виході, що легко спричиняє перетікання клею та забруднення компонентів. Крім того, нестабільний вихідний тиск рідини призводить до капання залишкової рідини після осадження, утворюючи вторинні дефекти на поверхні продукту, що вимагає ручного обрізання та серйозно обмежує вихід і ефективність виробництва тонкої обробки.
2. Принцип точності тонкого осадження
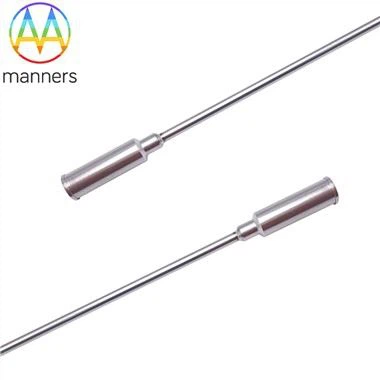
Над-висока ефективність тонкого осадження металевих дозуючих голок із конічними насадками базується на градієнтній стабілізації тиску та багато-корпусному механізмі точного обмеження. Конічний канал потоку з поступовою усадкою реалізує покрокову--буферізацію та стабілізацію тиску рідини, усуваючи миттєвий стрибок потоку прямих-трубних структур і реалізуючи рівномірний і м’який вихід рідини. Вкладені структури з двох і трьох обсадних труб утворюють багато{7}}шарове обмеження точності, яке може точно контролювати діапазон рідини на виході та товщину осадження, ефективно зменшуючи діапазон помилок осадження. Над-гладка полірована внутрішня стінка з нержавіючої сталі забезпечує нульовий{10}}опір потоку рідини, уникаючи розшарування рідини та нерівномірного виходу, а також робить нанесений шар клею плоским і однорідним. Прецизійний конічний наконечник має невеликий обсяг перешкод на виході, який може адаптуватися до мікро-області та вузького-зазору тонкого осадження, уникаючи переливання клею та забруднення компонентів. Стабільна жорсткість металевої конструкції забезпечує відсутність дрібних деформацій під час високо-точної роботи, зберігаючи -довгострокову стабільну точність осадження.
3. Класифікація продуктів тонкого осадження
Відповідно до точності тонкого осадження та сценаріїв застосування, конічні насадки поділяються на три класи точності. По-перше, звичайний тип тонкого напилення (подвійна -корпусна структура, внутрішній діаметр 0,4–0,8 мм), придатний для звичайного прецизійного покриття та склеювання компонентів, з похибкою товщини напилення, що контролюється в межах ±0,03 мм. По-друге, високо{6}}точний тип тонкого осадження (три-стандартна конусність корпусу, внутрішній діаметр 0,2–0,4 мм), застосовується для упаковки електронних мікро-компонентів і тонкого покриття поверхні, похибка в межах ±0,02 мм. По-третє, тип над-мікро-осадження (налаштована мікро-конусність, внутрішній діаметр 0,1–0,2 мм), призначений для осадження медичних мікро-реагентів і ультра{19}}дозування чіпів із над-низькою похибкою в межах ±0,01 мм. Усі прецизійні продукти проходять сертифікацію ISO13485, підтримуючи стандартизоване серійне виробництво тонкої обробки.
4. Інструкції з експлуатації прецизійного осадження
Щоб забезпечити над-високу точність тонкого осадження, необхідно впровадити стандартизовані робочі характеристики точності. По-перше, вибір прецизійної моделі: виберіть відповідну структуру корпусу та калібр конічних насадок відповідно до товщини осадження продукту та вимог до площі, віддайте перевагу комбінованій структурі трьох-корпусів для над-тонкої обробки. По-друге, точне налагодження обладнання: узгоджуйте низький-стабільний тиск розпилення та рівномірну швидкість руху відповідно до градієнта конусності сопла, уникайте високого-стрибка тиску, що впливає на рівність осадження. По-третє, пробне-нанесення перед виробництвом: проведіть пробне дозування на порожніх матеріалах перед офіційним виробництвом, відкалібруйте товщину та діапазон нанесення, а також-налаштуйте параметри, щоб усунути відхилення точності. По-четверте,-контроль точності в режимі реального часу: тримайте сопло вертикальним і стабільним під час роботи, уникайте відхилення кута, що призводить до нерівномірного осадження, і регулярно пробуйте та перевіряйте якість продукції. По-п’яте, пост{13}}точне технічне обслуговування: захищайте конічний точний наконечник після використання, уникайте зіткнень і деформації та ретельно очищуйте канал потоку, щоб упевнитися, що залишкова рідина не вплине на наступне точне використання.
5. Практичний досвід тонкого осадження
У промисловому виробництві тонкого осадження конічні металеві насадки повністю покращили точність традиційного дозування. У виробництві мікро-компонентів мобільних телефонів конічна насадка з трьома-корпусами забезпечує рівномірне нанесення над-тонкого шару клею, усуваючи задирки на краях і дефекти перетікання клею, а вихід продукту збільшується з 91% до 99,6%. У експериментах із тонким осадженням медичних біологічних реагентів над-тонка налаштована звужена структура точно контролює вихід слідів рідини, реалізуючи нульову-розбіжність у партійному осадженні та відповідаючи високим-стандартам медичних вимог до точності. Структура градієнтної стабілізації тиску вирішує проблему крапель після осадження традиційних голок, усуваючи процеси ручного обрізання та покращуючи ефективність тонкої обробки на 28%. Довготривала-перевірка серійного виробництва показує, що консистенція осадження виробів із конічними насадками набагато вища, ніж звичайні прямі-трубчасті голки, що повністю відповідає витонченим виробничим вимогам-висококласного виробництва.
6. Резюме прецизійних технологій
Конусоподібні сопла, металеві голки для дозування, покладаються на градієнтне конусоподібне спрямування потоку та технологію обмеження точності з кількома-корпусами для вирішення багатьох проблемних точок у процесі осадження тонкої рідини. Конструкція продукту градуйованої точності охоплює сценарії звичайного, високо-точного та над-тонкого осадження зі стабільною та надійною точністю. Стандартизований вибір точності та роботи можуть максимізувати переваги тонкого осадження конічних структур, ефективно покращити площинність поверхні продукту та точність розмірів, а також забезпечити основну технічну підтримку для високо-прецизійної обробки виробництва.
7. Перспективи підвищення точності
Завдяки безперервній мініатюризації та вдосконаленню високо-продуктів виробництва тонке осадження рідини розвиватиметься до суб-мікронної над-точної обробки. Виробникам пропонується оптимізувати технологію обробки над-тонкої конусності, розробити багато{5}}корпусні мікро-регульовані конічні насадки та підвищити точність і гнучкість осадження. Виробничі підприємства повинні повною мірою застосовувати градуйовані прецизійні конічні насадки в процедурах тонкої обробки, встановлювати стандарти відповідності параметрів точності та постійно вдосконалювати рівень промислового дозування.