Наповнені клеї потребують справжньої сталі — довга форма
Oct 04, 2026
Срібний -пластівчастий електропровідний клей – це гарний матеріал, який можна використовувати, і стійкий, який потрібно використовувати. При навантаженні від тридцяти до шістдесяти вагових відсотків із пластівцями розміром від п’яти до п’ятнадцяти мікрон він поводиться не так як рідина, а більше як зважена абразивна суспензія, яка тихо обробляє все, крізь що протікає. Наконечники з поліпропілену та PEEK, які користуються перевагою через низьку вартість та хімічну інертність, починають втрачати канал ствола протягом кількох тисяч пострілів. Виміряйте внутрішній діаметр після п’яти тисяч циклів, і ви часто побачите, що він розширився на п’ять-десять мікрон. Це звучить тривіально, доки ви не зведете це вдвічі: опір потоку в ламінарних умовах падає разом із четвертим ступенем радіуса. Десятивідсоткове збільшення радіуса означає приблизно сорок-шістьвідсоткове падіння тиску, що означає, що та сама команда клапана тепер штовхає товстішу крапку, потім тоншу, коли утворюється наступне застрягання, а потім знову товстішу. Оператор бачить «дрейф» і тягнеться до калібрування клапана, навіть не підозрюючи про отвір.
Другий, більш підступний ворог - хаб. Більшість економних наконечників прикручуються до шприца з різьбовою втулкою. Заглиблення між нитками має глибину приблизно 0,2 мм, і наповнена паста може заповзати, особливо коли дозування призупиняється, а шматок ультрафіолетового випромінювання або тепла твердить на місці. Те, що було крихітною щілиною, стає постійним обмеженням. Сліди тиску на прицілі розвиваються повільно, крапки поступово зменшуються протягом зміщення, і жодна кількість очищення не очищає їх, оскільки перешкода механічно зафіксована в нитці. Я бачив розбирання, коли пробка 0,3 мм із затверділої срібної-епоксидної смоли була викопана з втулки, як скам’янілість.
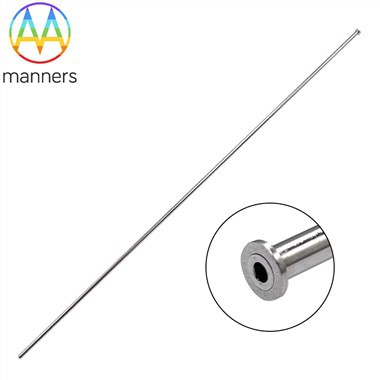
Нержавіюча сталь змінює фізику. Корпус 316L, електрополірований до Ra менше 0,2 мікрона, протистоїть абразивному зношенню приблизно в п’ять разів довше, ніж поліпропілен, при сорокавідсотковому вмісті срібла. Що ще важливіше, це- швейцарська обробка повністю усуває втулку - голка та хвостовик Люера фрезеруються з одного стрижня, тож немає жодного витоку різьби, немає мертвої зони, немає місця для заповнення. З чистим циліндричним отвором співвідношення Пуазейля ΔP=8μLQ / (πr⁴) фактично зберігається для десятків тисяч ударів, і саме ця передбачуваність дозволяє інженеру-технологу довіряти об’єму точки.
Визначення розмірів — це окрема дисципліна. Завдяки внутрішньому діаметру 0,4 мм і лускам розміром 10 мікрон, співвідношення-до-лусок становить сорок до одного -. Зменшіть внутрішній діаметр до 0,15 мм, і співвідношення зменшиться до п’ятнадцяти до одного, де миттєва агломерація двох лусочок може перекрити канал. Ось чому досвідчені інженери-технологи протистоять спокусі підійти до кращих матеріалів з наповненими матеріалами; вони радше тримають 0,4–0,6 мм для срібної-епоксидної смоли та 0,6–0,8 мм для термічної шпаклівки, приймаючи трохи більшу точку в обмін на процес, який не зупиняється.
Операційний ритуал, який працює на підлозі, майже чернечий. Вальцом-перемішуйте протягом п’яти хвилин, зіскрібайте бічні стінки назад у масу, щоб запобігти осіданню, встановіть 20-мікронний-лінійний фільтр перед голкою, дозуйте під помірним тиском і ультразвуком-очищуйте голку протягом трьох хвилин у дозволеному розчиннику між партіями - ніколи не використовуйте дротяну щітку, яка призведе до пошкодження отвору та наступного застрягання. Двадцять пострілів зважують на партію; стрілка відхиляється, коли моментний коефіцієнт варіації вдвічі перевищує базову лінію. Журнали показують від двадцяти до сорока тисяч пострілів життя при сорокавідсотковому завантаженні, що звучить як невелика цифра, якщо не порівняти її з п’ятьма тисячами пострілів пластикового наконечника та вартістю переробки дрейфуючої точки.
Лінія кріплення, яка створювала автомобільні силові модулі, жила з відхиленням об’єму на ±12 відсотків протягом місяців, перш ніж хтось нарешті розділив використаний наконечник під мікроскопом. Затверділе срібло в різьбі втулки все пояснило. Перехід на цілі-голки з нержавіючої форсунки зменшив відхилення до ±3 відсотків без змін у шнековому клапані, а жорстке правило виходу на пенсію через двадцять-п’ять тисяч пострілів скоротило брухт із{-зношених наконечників на сімдесят відсотків. Економія не була драматичною за один день; вони накопичувалися тихо, як накопичувався сам знос.
З точки зору вартості-пластиковий наконечник за 0,8 юаня здається неперевершеним, доки ви не додасте приховану доопрацювання приблизно за 0,12 юаня за одиницю. Голка з нержавіючої сталі за 6 юанів за двадцять-п’ять тисяч пострілів коштує частки цента за постріл, а переробка майже зникає. Окупність розтягується на два тижні, а не на одну зміну, але для кваліфікованої автомобільної лінії аудит цілісної-голки з можливістю відстеження коштує стільки ж, скільки гроші.
Попереду 17-насадок 4PH для ще більшої роботи, алмазоподібні-вуглецеві-покриття, які відшаруються, а постачальники клею нарешті опублікували рекомендовані матриці ID-про-розміру-луску, щоб дизайнери перестали гадати. Голка перестає бути товаром і стає додатковим елементом самої клейової системи.